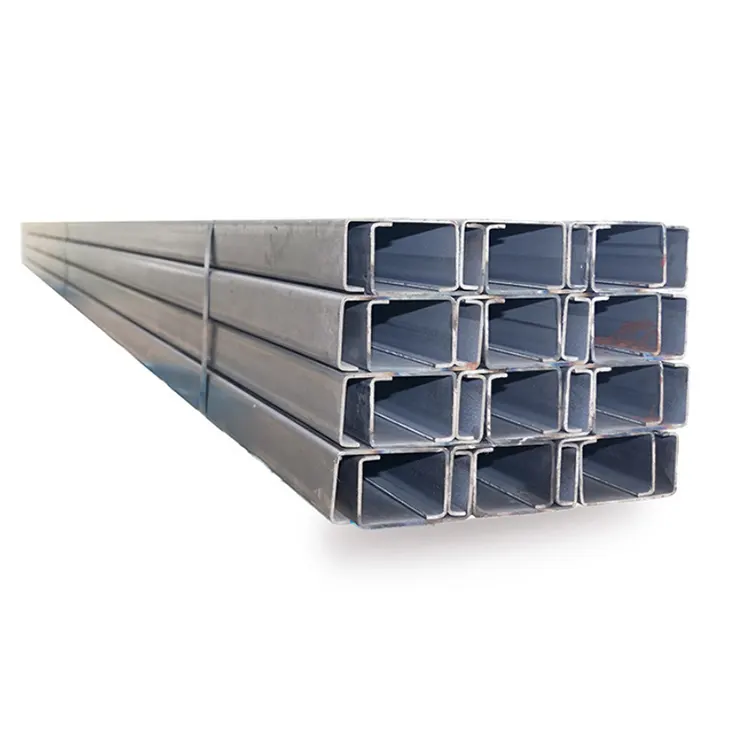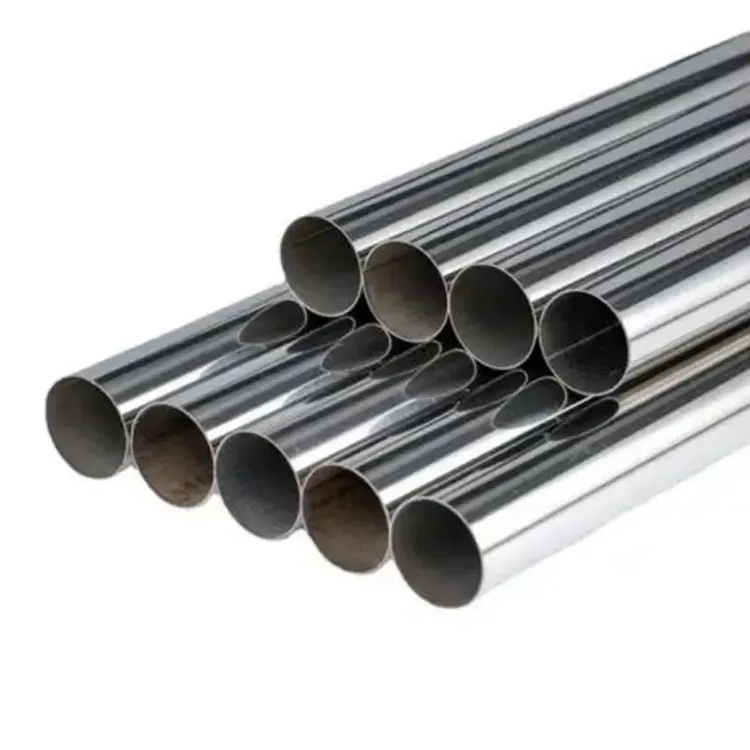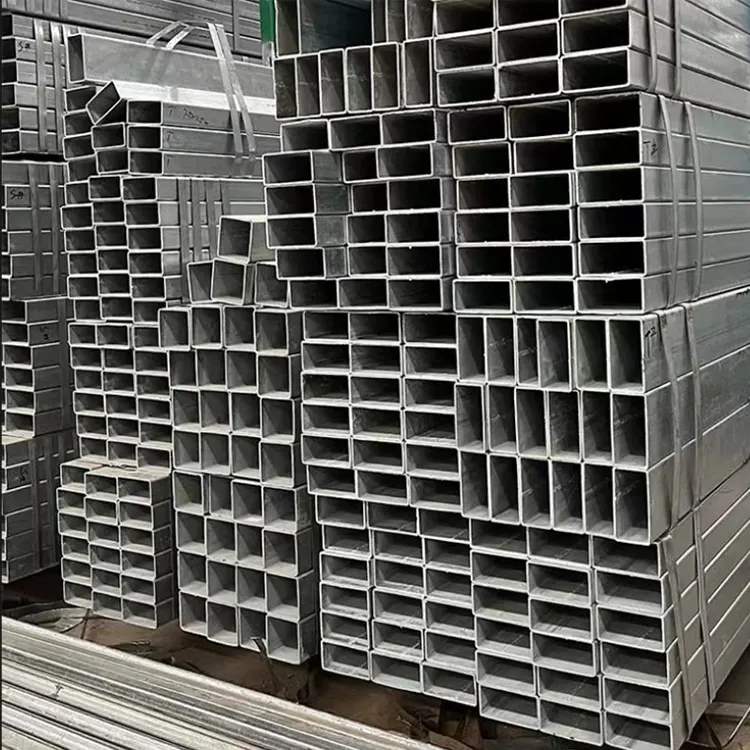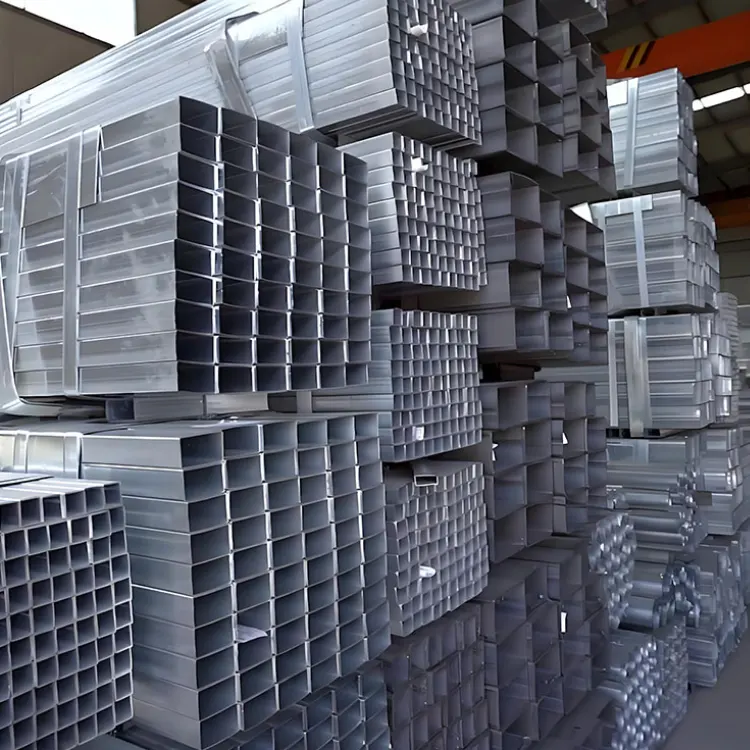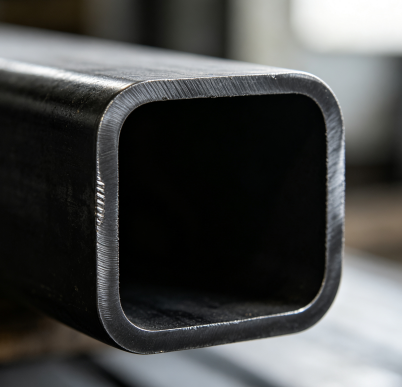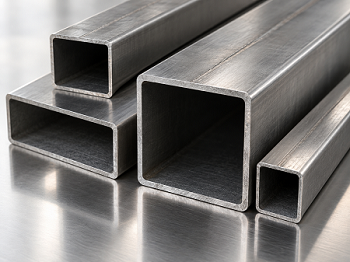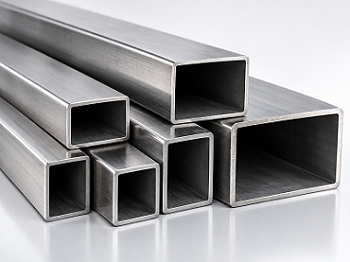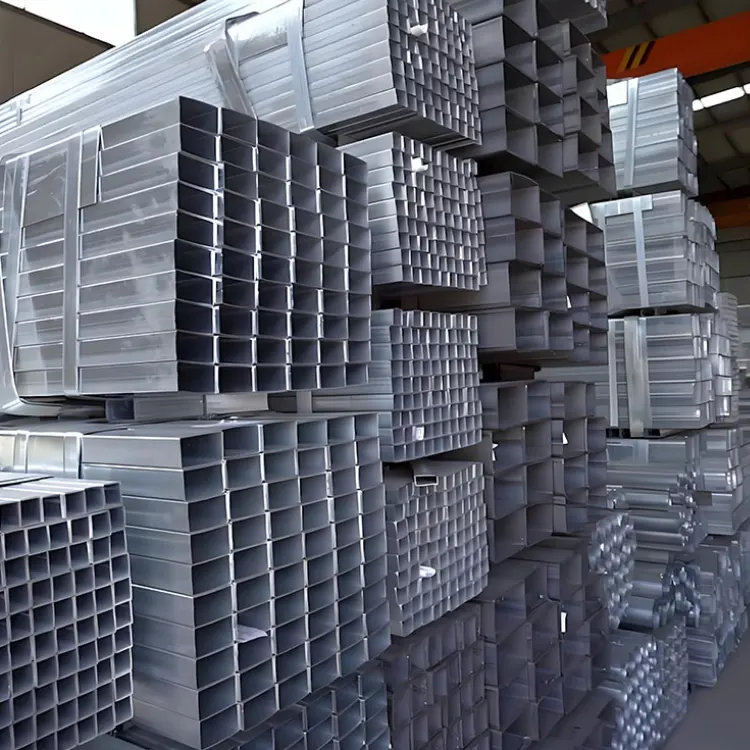
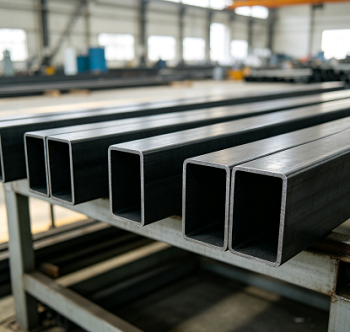
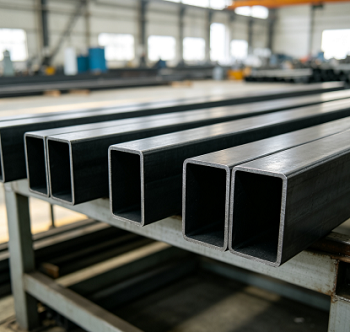
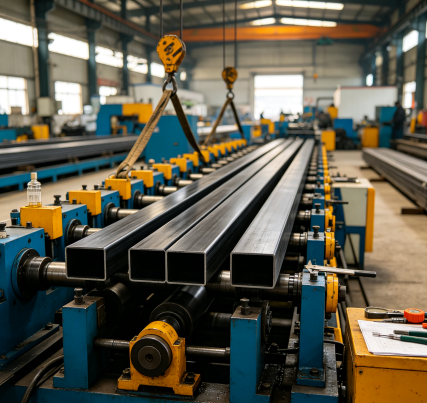
A trefilação a frio é o método mais lento para produzir tubos quadrados, mas muitas vezes é a única maneira de garantir que os maquinistas não precisem cortar novo material. O processo de tubos quadrados e retangulares trefilados a frio começa com um tubo redondo em bruto - laminado a quente sem costura ou soldado de alta frequência (HFW). A seleção do material é a primeira prioridade, pois o número de passes de trefilação depende da ductilidade do aço – especificamente, de quanto ele pode ser esticado antes de rachar.
O tubo em branco é recozido primeiro. A trefilação a frio causa endurecimento por trabalho; começar com uma peça bruta macia e sem tensões garante que a seção transversal possa ser desenhada em múltiplas passagens sem que os cantos quebrem.
A carepa é removida por decapagem ácida, seguida pela aplicação de filmes lubrificantes à base de fosfato e sabão. Sem essas camadas, o atrito entre o aço e a matriz rasgaria a superfície e aceleraria o desgaste da matriz.
A extremidade dos tubos quadrados e retangulares estirados a frio é estampada (com diâmetro reduzido) para caber na matriz. Em seguida, ele é trefilado através de uma matriz quadrada ou retangular contendo um mandril interno – um componente crítico que evita o colapso das paredes do tubo e o furo interno fique descentralizado.
Cada passagem normalmente reduz a área da seção transversal em 10% a 20%; exceder este limite corre o risco de rachar os cantos. O recozimento intermediário é necessário para restaurar a plasticidade, o que explica por que perfis com tolerâncias restritas geralmente exigem de duas a quatro passagens de trefilação e um ciclo de produção que dura várias semanas.
O tubo acabado passa por endireitamento de vários rolos, processamento de corte no comprimento e rebarbação final. Se o estiramento for a etapa final da conformação, segue-se o recozimento com alívio de tensão. Finalmente, cada tubo é medido, lubrificado e empacotado.
Se for simplesmente para ser cortado e soldado em uma moldura, a precisão padrão geralmente é suficiente – o dinheiro é melhor gasto na espessura da parede. Entretanto, se o tubo exigir usinagem, servir como superfície guia ou precisar combinar com uma superfície plana usinada, especifique tolerâncias de alta precisão.
“Hard-drawn” oferece maior resistência e menor custo, pois elimina a etapa final de recozimento. O recozimento restaura a ductilidade, tornando o material adequado para flexão, achatamento ou usinagem extensa. A normalização produz uma microestrutura uniforme, ideal para peças que são soldadas primeiro e submetidas a cargas posteriormente.
Muitos compradores optam pelo aço grau 20 # e simplesmente aumentam a espessura da parede. Mudar de 20# para 45# aumenta o limite de escoamento de 245 MPa para 335 MPa; isso muitas vezes permite uma redução na espessura da parede, com a economia de peso compensando a diferença no custo do material.
O raio dos tubos quadrados e retangulares estirados a frio aumenta com a espessura da parede - para espessuras de parede (S) ≤ 6 mm, o raio do canto pode ser mantido dentro de 2,0S, enquanto para 6–10 mm, ele se torna 2,5S. Se for obrigatório um raio de canto pequeno, a espessura da parede deve permanecer dentro de uma faixa mais fina; se um raio especificado no desenho não for tecnicamente viável, iremos informá-lo diretamente.
A dimensão que determina o sucesso da montagem – seja o furo interno, o comprimento lateral ou a diagonal – deve ser aquela que controlamos com mais rigor; marque-o no desenho ao enviá-lo para nós.
Vigas transversais de pórtico, montagens de guia linear, bases de robôs e estruturas de bancada normalmente usam tamanhos que variam de 50×50 a 120×120 mm, com materiais geralmente sendo 20# ou Q345. As tolerâncias de retilineidade e comprimento lateral determinam diretamente se os trilhos-guia permanecem paralelos após a instalação; conseqüentemente, esses pedidos geralmente exigem especificações de alta precisão.
Espaçadores de tirantes, suportes de blocos de válvulas e estruturas de unidades de potência utilizam tubos de tamanho 40×40 a 100×100 mm. Aqui, tanto o furo interno quanto a espessura da parede são dimensões funcionais, por isso empregamos o desenho do mandril em vez do afundamento oco (redução do diâmetro sem mandril).
Componentes como eixos de rolos, ripas, braços tensores e suportes de lâminas raspadoras normalmente variam de 30×30 a 80×80 mm e geralmente usam aço 45#, pois os munhões do eixo devem ser usinados para suportar operação contínua. Essas peças são normalmente encomendadas em estado recozido; o cliente realiza a usinagem e depois os endurece.
Estruturas de assento, barras de tejadilho, componentes de chassis auxiliar e barras de reboque (tamanhos 25×25 a 60×60 mm; materiais Q235 ou Q345). Os principais fatores aqui são a soldabilidade e a manutenção de espessura de parede uniforme nos locais dos braquetes soldados.
Móveis metálicos, equipamentos médicos e de ginástica: Estruturas de camas hospitalares, assentos ajustáveis, estruturas de equipamentos de ginástica e cabos telescópicos (tamanhos 20×20 a 50×50 mm; espessura de parede 1,0 a 2,0 mm). A uniformidade da espessura da parede é crucial aqui porque essas peças geralmente são revestidas com pó; qualquer etapa na espessura da parede apareceria através do revestimento.
Postes de corrimão, perfis de corrimão, molduras de paredes cortina e estruturas de elevadores - usando tubos quadrados e retangulares estirados a frio, onde o raio do canto é parte integrante do projeto.
A maioria dos compradores compara essas três opções. A escolha certa depende de qual propriedade específica do material é mais crítica para o desempenho da sua montagem.
| Propriedade | Trefilado a frio (GB/T 3094-2012) | Formado a frio / laminado | Seção oca com acabamento a quente |
| Tolerância lateral | +/-0,20 a +/-0,30 mm em alta qualidade | Cerca de +/-1% do lado | Cerca de +/-1% do lado |
| Tolerância de parede | +/-10% S ou mais apertado em alta qualidade | +/-10% S típico | +/-10% S típico |
| Raio de canto | Definido pela matriz, 2,0 S em parede fina | 2t a 3t dos rolos formadores | Maior, menos controlado |
| Superfície | Polido, em conserva, liso | Acabamento fresado, leves marcas de rolo | Escalado, mais áspero |
| Força | Elevado por trabalho a frio através da parede | Elevado apenas nos cantos | Conforme rolado |
| Seção personalizada | Precisa de um dado dedicado | Precisa de uma mudança de passe | Precisa de um novo conjunto de rolos |
| Faixa de tamanho econômico | Parede pequena a média, fina a média | Médias a grandes tiragens longas | Grande, estrutural |
| Custo unitário | Mais alto | Mais baixo | Meio |
Nossas instalações estão localizadas em Daqiuzhuang, Tianjin, onde corte de tubos, decapagem, trefilação, tratamento térmico e galvanização estão disponíveis em poucos quilômetros. Podemos mudar a produção para novas especificações em dias, em vez de semanas. Cotamos até mesmo pedidos pequenos – não há quantidade mínima de pedido (MOQ) – e os pedidos experimentais seguem o mesmo processo de produção da produção em massa. A documentação acompanha o envio; cada lote inclui um certificado de material (listando número de calor, composição química e propriedades mecânicas), bem como nossos próprios registros de inspeção dimensional e de superfície. Caso um projeto exija inspeção de terceiros, basta nos informar sobre as normas e o órgão fiscalizador ao confirmar o pedido, e providenciaremos a inspeção de acordo com o plano de amostragem exigido.
R: Para aplicações externas, oferecemos galvanização por imersão a quente, galvanização padrão ou revestimento em pó. Informe-nos o ambiente operacional – como áreas subterrâneas, marítimas, de contato com fertilizantes ou de lavagem – e selecionaremos o revestimento apropriado.
R: De acordo com GB/T 3094-2012, trefilamos a frio as classes 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) e Q345 (B, C, D, E). As condições de entrega incluem trefilado, recozido ou normalizado.
R: A precisão padrão geralmente é suficiente para peças que são simplesmente cortadas no comprimento certo e soldadas em uma estrutura. Especifique alta precisão se as peças exigirem usinagem, servirem como superfícies de guia ou forem parafusadas em superfícies planas usinadas. A diferença é significativa: para um comprimento lateral de 50 mm, é de ±0,40 mm vs. ±0,30 mm; para 100 mm, é ±1% vs. ±0,8%. Inclua a nota em sua consulta e nós a confirmaremos no pedido.
R: Tubos quadrados não padronizados exigem matrizes especializadas, e o custo dessas matrizes deve ser coberto pelo pedido; portanto, em vez de cotar uma quantidade mínima de pedido (MOQ) fixa, exigimos um volume de pedido razoável.
R: Os tubos quadrados e retangulares trefilados a frio são fornecidos em estado decapado, fosfatado e levemente oleado, o que é ideal para usinagem e pintura.
R: Esses parâmetros são determinados pela matriz e pelo mandril, não pelo operador da máquina. O mandril estabiliza o furo interno – crucial para uma espessura uniforme da parede – enquanto o perfil do canto da matriz determina o raio. As medições são feitas em cada passagem e os produtos acabados são verificados de acordo com os padrões GB/T 3094-2012 para comprimento lateral, espessura da parede, concavidade/convexidade lateral, raio de canto e retilineidade; os registros são mantidos por número de bateria.
Endereço
S213 Distrito de Jinghai, cidade de Tianjin, China
Tel